
Novinky z oboru
 Oct 29, 2026
 Zveřejněno správcem
Eloxování nebo práškové lakování: Jak vybrat správnou povrchovou úpravu pro přesné hliníkové díly
Proč povrchová úprava rozhoduje o výkonu přesných hliníkových dílů
Přesné hliníkové díly jen zřídka selžou kvůli samotné základní slitině. U většiny poruch v terénu je slabým místem povrchová vrstva: povrchová úprava, která se při vibracích odlupuje, opotřebovává se na kluzném rozhraní nebo koroduje po několika měsících solné mlhy nebo skladování ve vlhku. Pro inženýry a nákupní týmy je povrchová úprava klíčovým funkčním rozhodnutím, které utváří odolnost, elektrické chování, rozměrovou přesnost a celkové náklady. Není to kosmetický dodatek.
Trhu hliníkových komponentů používaných v automobilové elektronice, průmyslových robotech a bezpilotních vzdušných dopravních prostředcích dominují dva procesy: eloxování a práškové lakování. Oba účinně chrání hliník, přesto fungují zásadně odlišnými způsoby. Eloxování vytváří vrstvu oxidu ze samotného kovu, zatímco práškové lakování váže polymerní vrstvu na povrch. Nesprávný výběr může vést k předčasnému opotřebení, konfliktům tolerancí, zablokovaným závitům nebo neočekávanému navýšení rozpočtu poté, co již byly vzorky opracovány.
Tato příručka porovnává oba procesy z praktického hlediska získávání zdrojů. Vysvětluje, jak každý z nich funguje, kde každý funguje dobře, jak volba ovlivňuje úzké tolerance, jaké jsou náklady na pohony a jak přizpůsobit ošetření skutečným provozním podmínkám. Cílem je pomoci vám určit povrchovou úpravu pro váš hliníkové díly od první revize výkresu spíše než odhalování problémů během ověřování.
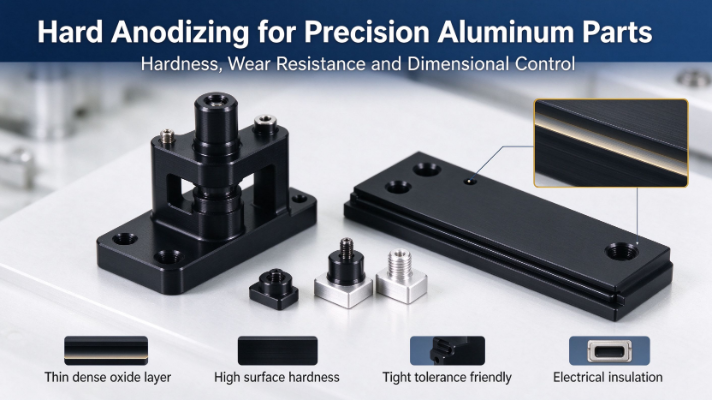
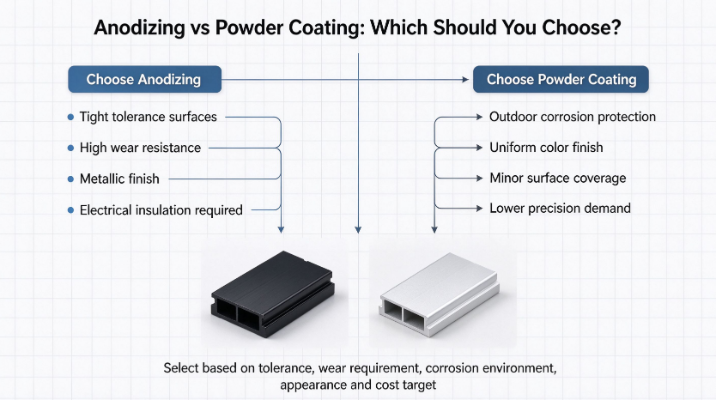
Rychlá odpověď: Eloxování je obvykle lepší volbou pro funkční povrchy s nízkou tolerancí, elektrickou izolaci a odolnost proti opotřebení. Práškové lakování je obecně preferováno pro silnou, jednotnou ochranu na venkovních částech a pro požadavky na silnou barvu a texturu.
Jak funguje eloxování hliníku a kam se hodí
Elektrochemický princip
Eloxování je elektrochemický proces, při kterém hliníková část působí jako anoda v kyselé elektrolytové lázni. Pod řízeným proudem, napětím a teplotou se kyslík spojuje s hliníkem na povrchu a vytváří porézní vrstvu oxidu hlinitého. Tento film je součástí základního kovu spíše než samostatným povlakem, takže se neodlupuje v konvenčním smyslu. Póry pak mohou být utěsněny nebo vyplněny barvivem pro dosažení široké škály barev a zlepšeného korozního výkonu. Vzhledem k tomu, že fólie vyrůstá ze substrátu, je přilnavost vynikající a proces vyhovuje dílům, které musí zachovat své hrany, závity a obrobenou geometrii neporušené.
Běžné typy pro přesné součásti
- Standardní eloxování typu II: Relativně tenký film, který nabízí dobrý vzhled, široký rozsah barvitelných barev a spolehlivou ochranu proti korozi. Je to obvyklá volba pro pouzdra orientovaná na spotřebitele a konzoly pro všeobecné použití.
- Tvrdá anodizace typu III: Silnější a hustší film s vysokou tvrdostí, vhodný pro kluzné povrchy, vodicí prvky, rozhraní pohonů a části vystavené opakovanému tření.
Pevnost pro přesné hliníkové komponenty
- Výborná přilnavost, protože fólie roste ze substrátu místo toho, aby na něm seděla.
- Vysoká povrchová tvrdost a odolnost proti opotřebení, zejména při tvrdém eloxování.
- Dobrá odolnost proti korozi ve většině vnitřních a středně agresivních prostředích.
- Konstrukce tenkého filmu, která zachovává těsné rozměrové tolerance, když je růst správně kompenzován.
- Povrchová elektrická izolace, která je užitečná pro montážní prvky a návrh uzemnění.
- Kovová textura s čistým, konzistentním vzhledem na obrobených površích.
Omezení plánovat
- Barvené povrchy mohou při dlouhodobém vystavení UV záření vyblednout, takže nejsou ideální pro dlouhodobé venkovní použití.
- Pokrytí může být nerovnoměrné v hlubokých dutinách a ostrých vnitřních rozích, kde je omezen průtok elektrolytu.
- U složitých geometrií a dávek ze směsných slitin je obtížnější kontrolovat konzistenci barev.
- Tento proces nemůže skrýt pórovitost, škrábance nebo stopy po obrábění. Má tendenci je odhalovat.
Tvrdé eloxování si zaslouží zvláštní poznámku za precizní práci. Fólie vrůstá částečně do původního povrchu a částečně ven, takže se rozměry mění na obou stranách dílu. Výkresy musí počítat s tímto nárůstem kritických průměrů, závitových prvků a oblastí lisovaného uložení. V opačném případě může správně obrobený díl po dokončení stále spadnout mimo toleranci.
Práškové lakování hliníkových dílů: Proces a přednosti
Jak se vytváří povlak
Práškové lakování nanáší suchý, jemně mletý polymerní prášek na hliníkový povrch pomocí elektrostatického náboje, takže částice jsou rovnoměrně přitahovány k uzemněné části. Potažený díl pak vstupuje do vytvrzovací pece, kde se prášek taví, teče a chemicky zesíťuje do souvislého filmu. Protože se během vytvrzování neodpařuje žádné rozpouštědlo, proces produkuje nízké těkavé emise ve srovnání s mnoha tekutými nátěrovými systémy. Výsledkem je silná stejnoměrná vrstva, která skryje drobné povrchové nedokonalosti a poskytuje silnou bariérovou ochranu proti vlhkosti a soli.
Hlavní výhody hliníkových komponentů
- Vynikající odolnost proti korozi, zejména pro venkovní použití a provoz s vysokou vlhkostí.
- Široká škála matných, lesklých, texturovaných barev a barev s kovovým efektem s jednotným vzhledem.
- Silnější film, který vizuálně zakryje drobné vady a lehké stopy po obrábění.
- Dobrá odolnost proti nárazu a odolnost proti vyštípnutí při manipulaci.
- Nízké emise těkavých látek a obecně příznivý environmentální profil.
Omezení ke zvážení
- Konstrukce povlaku je mnohem silnější, což může vytlačit kritické lícování mimo toleranci, pokud to není plánováno v návrhu.
- Pomerančová kůra, vměstky prachu a nánosy hran jsou pravděpodobnější na ostrých rozích a složitých profilech.
- Ultra-těsné funkční povrchy, jako jsou těsnicí plochy a přesné otvory, jsou obvykle maskovány nebo vyloučeny.
- Tvrdost povrchu je nižší než u tvrdého eloxování, takže povlak se snadněji poškrábe při kluzném kontaktu.
Srovnání výkonu vedle sebe
Níže uvedená tabulka shrnuje, jak se tyto dva procesy chovají napříč vlastnostmi, které nejčastěji řídí rozhodování o specifikaci. Hodnocení jsou relativní a závisí na slitině, specifikaci filmu, kvalitě těsnění a systému pryskyřice, takže by měla být potvrzena podle vašich vlastních požadavků na testy.
| Majetek | Eloxování | Práškové lakování |
|---|---|---|
| Odolnost proti korozi | Dobré, vylepšené správným těsněním | Vynikající, zejména ve slaných nebo vlhkých podmínkách |
| Odolnost proti opotřebení a poškrábání | Velmi vysoká s tvrdým eloxováním, střední s typem II | Střední, hluboké škrábance mohou odhalit základní kov |
| Elektrická izolace | Silná, vrstva oxidu je izolant | Dobrý, závisí na tloušťce filmu a kvalitě vytvrzení |
| Dopad rozměrové tolerance | Malý až střední, růst musí být kompenzován | Větší nános může překročit úzké tolerance |
| UV stabilita | Omezeno pro barvené povrchy, lepší pro uzavřené čiré filmy | Dobré s kvalitními polyesterovými nebo polyuretanovými systémy |
| Vzhled | Kovový vzhled s průsvitnými barvami | Neprůhledné, široká škála matných, lesklých a strukturovaných povrchových úprav |
| Chemická odolnost | Dobré proti mírným chemikáliím, slabší v silně alkalických médiích | Dobrý, liší se podle pryskyřicového systému |
| Maximální pracovní teplota | Řídí se především stabilitou slitiny a oxidů | Obvykle omezeno pryskyřicí, u standardních systémů často pod 150 stupňů Celsia |
| Proveditelnost opravy | Obtížné, díly se obvykle svlékají a znovu zpracovávají | Možné s úpravou, ale sladění barev je náročné |
Dopad rozměrové tolerance
Rozměrová tolerance je oblast, kde na výběru záleží nejvíce u přesných dílů. Tenký anodický film typu II má malý vliv na většinu funkcí, ale tvrdá anodizace a práškové lakování přidávají měřitelnou tloušťku, kterou je třeba odečíst od jmenovitého návrhu. Častou chybou je obrábění na konečnou velikost výkresu a pak zjištění, že hotový díl již nepasuje do protilehlé součásti. Dobře vedené projekty uvádějí, zda je každý rozměr měřen před nebo po povrchové úpravě a podle toho maskují funkční povrchy.
Aplikační scénáře v automobilovém průmyslu, robotice a součástech UAV
Každé odvětví klade na hliníkové povrchy jinou směs požadavků. Správná povrchová úprava závisí méně na obecné pověsti a více na tom, kde součást sedí, co se jí dotýká a jak dlouho musí přežít. Následující scénáře odrážejí běžné vzory projektů.
Automobilové přesné hliníkové díly
Kryty kamer, držáky senzorů a chladiče čelí rozdílným požadavkům. Vnitřní obložení a dekorativní kryty těží z eloxování typu II nebo jemného strukturovaného práškového laku pro vzhled. Konstrukční díly a díly přiléhající k hnacímu ústrojí často vyžadují tvrdou anodizaci na lícovaných plochách a korozivzdorný povlak na exponovaných plochách. Držáky senzoru také vyžadují stabilní rozměry, takže vytvoření povlaku musí být před uvolněním potvrzeno proti montážnímu rozhraní. V automobilových programech je povrchová úprava, která projde testováním v solné mlze, ale posune držák snímače o několik desetin milimetru, stále neúspěšným dílem.
Hliníkové komponenty průmyslových robotů
Kloubové kryty, díly koncových efektorů a montážní rámy fungují v dílnách, kde je běžná olejová mlha, rozstřikování chladicí kapaliny a častá manipulace. Kluzná a rotační rozhraní upřednostňují tvrdou eloxaci kvůli své odolnosti proti opotřebení a nízkému riziku odlupování. Konstrukční rámy, kterých se nikdy nedotýkají protilehlé díly, mohou používat práškové lakování pro chemickou toleranci a snadné čištění. Požadavky na izolaci na upevňovacích bodech elektroniky často způsobují, že eloxované povrchy přirozeně sedí, protože vrstva oxidu zabraňuje nechtěnému elektrickému kontaktu.
Hliníkový rám a konstrukční díly UAV a dronu
Rámy dronů kombinují venkovní expozici, vibrace, sluneční světlo a neustálý tlak, aby udržely nízkou hmotnost. Práškové lakování poskytuje silnou venkovní ochranu a jasnou barevnou identitu skořepin draků, zatímco eloxování vyhovuje přesným spojům ramen a upevňovacím rozhraním, která vyžadují stabilní uchycení. Barvené eloxování je špatnou volbou pro dlouhodobé venkovní použití na slunci, protože barva se může časem změnit. Oba procesy přidávají hmotu, takže tvorba fólie by měla být zohledněna v rozpočtu hmotnosti a také v tolerančním balíčku.
| Scénář | Typické oblasti součástí | Doporučená konečná úprava |
|---|---|---|
| Vnitřní obložení automobilů | Dekorativní kryty, držáky panelů | Eloxování typu II or textured powder coating |
| Automobilové senzory a konstrukční díly | Držáky snímačů, chladiče, trasy zatížení | Tvrdá anodizace na funkčních plochách, povlak na exponovaných místech |
| Robotické klouby a pohyblivé části | Pouzdra, posuvná vedení, rozhraní pohonů | Tvrdé eloxování |
| Rámy a kryty robotů | Montážní rámy, skříně, kryty | Práškové lakování |
| Skořápky draků UAV | Vnější kryty, odkryté konstrukční panely | Práškové lakování with outdoor-rated resin |
| Přesné spoje UAV | Spoje ramen, upevňovací rozhraní | Eloxování with masking on fit surfaces |
Rozdělení rozdílu nákladů
Náklady na povrchovou úpravu jsou řízeny více než cenou za centimetr čtvereční. Nastavení, regálování, maskování a přepracování často tvoří větší podíl na konečné nabídce než samotná chemie, zejména u malých sérií přesných dílů. Pochopení těchto ovladačů pomáhá kupujícím klást lepší otázky před porovnáním nabídek dodavatelů.
Faktory ovlivňující náklady na eloxování
- Složitost součástí, včetně hlubokých děr, vnitřních kanálů a ostrých rohů, které komplikují tok elektrolytu.
- Specifikace filmu, protože tvrdá anodizace vyžaduje delší dobu procesu a přísnější kontrolu lázně než typ II.
- Požadavky na barvu, protože barvení přidává procesní kroky a kontroly konzistence.
- Maskování závitových otvorů, těsnicích ploch a oblastí elektrických kontaktů.
- Množství objednávky a konzistence šarží, které určují, jak efektivně lze regály nakládat.
Faktory ovlivňující cenu práškového lakování
- Cílová tloušťka nátěru a počet nátěrů potřebný pro rovnoměrné pokrytí.
- Předúprava standard, which affects adhesion and therefore how reliable the finish will be in service.
- Vlastní barvy nebo speciální efekty, které obvykle obsahují minimální objednací množství.
- Metody maskování a regálování, zejména pro díly s mnoha malými prvky.
Všeobecným trendem je, že práškové lakování je ekonomické pro větší jednoduchá pouzdra, kde na pokrytí a vzhledu záleží více než na malých rozměrech. Eloxování je často účinnější u malých, vysoce přesných dílů, kde je film tenký a povrch je spíše funkční než dekorativní.
Skryté náklady na výběr špatného procesu
Nejdražší povrchová úprava je ta, která se musí předělat. Zadání nesprávného procesu může vést k odmítnutí vzorků, přepracovaným rozměrům, zpoždění výroby a neúspěšné validaci. Mírné zvýšení počátečních nákladů na konečnou úpravu je obvykle malé ve srovnání s plánovaným dopadem povrchové úpravy, která nesplňuje cíle tolerance nebo trvanlivosti. V mnoha programech stojí jedna šarže odmítnutého prototypu více než celý rozpočet na konečnou úpravu pro první rok výroby.
Jak si vybrat mezi eloxováním a práškovým lakováním
Výběr povrchové úpravy se zjednoduší, když je rozhodnutí vázáno na funkci každého povrchu spíše než na součást jako celek. Mnoho komponent vyžaduje více než jedno ošetření a nejlepší specifikace obvykle odrážejí tuto realitu.
Zvolte eloxování, když
- Povrch musí mít pevné tolerance a tloušťka filmu musí zůstat malá.
- Odolnost proti opotřebení je kritická, zejména u kluzných, rotujících nebo opakovaně kontaktovaných povrchů.
- Je žádoucí kovový vzhled a díl je primárně vnitřní nebo chráněný.
- Na montážních nebo spojovacích prvcích je nutná povrchová elektrická izolace.
- Očekává se silné tření nebo abrazivní kontakt, v takovém případě je vhodnou specifikací tvrdé eloxování.
Vyberte práškové lakování, když
- Nejvyšší prioritou je venkovní ochrana proti korozi a dlouhodobá jednotnost barev.
- Estetický vzhled a textura řídí design.
- Drobné povrchové nedokonalosti musí být spíše vizuálně zakryty, než odhaleny.
- Kritické tolerance se vztahují pouze na několik povrchů, které lze maskovat, zatímco zbytek součásti může přijmout další sestavení.
Další možnosti stojí za krátkou zmínku
Bezproudové povlaky, systémy e-coat a suché filmy na bázi PTFE mohou také sloužit specifickým potřebám, jako je chemická odolnost nebo nízké tření. Obvykle jsou vybírány spíše pro specializované požadavky než jako univerzální alternativy. Duální úprava, jako je tvrdá anodizace na funkčních plochách kombinovaná s práškovým lakováním na vnějších površích, je běžná v náročných automobilových a robotických projektech a často přináší nejlepší celkovou rovnováhu.
Tip na maskování: Definujte maskovací zóny na výkresu pro závitové otvory, těsnicí plochy, zemnící kontakty a průměry lisovaného uložení. Jasné popisky zabraňují neplánovanému povlaku v oblastech, které musí zůstat holé nebo v úzkém rozměrovém pásmu.
Časté chyby kupujících
- Ignorování tloušťky povlaku při plánování tolerancí. Výkres ukazuje holé rozměry, ale hotový díl má přidaný film. Definujte, zda rozměry platí před nebo po ošetření.
- Specifikace tvrdého eloxování pouze pro kosmetické díly. Tvrdé eloxování zvyšuje náklady a proces bez přínosu, když součást nikdy nevidí opotřebení nebo kluzný kontakt.
- Použití barveného eloxu pro dlouhodobé venkovní venkovní použití. Vystavení UV záření může vyblednout obarvené filmy, což je běžný problém na skořepinách dronů osvětlených sluncem a exteriérových součástech automobilů.
- Vynechání správné předúpravy. Oleje, oxidy a zbytky po manipulaci snižují přilnavost práškového laku a ovlivňují stejnoměrnost anodického filmu, což vede k odlupování nebo nerovnoměrným výsledkům.
- Neschopnost komunikovat požadavky na maskování. Bez jasných pokynů se mohou závity naplnit povlakem a kontaktní povrchy mohou ztratit vodivost nebo lícovat.
Vyhnout se těmto pěti chybám je často důležitější než výběr dokonalého povrchu, protože většina povrchových poruch u přesných hliníkových dílů pochází spíše z komunikačních mezer než ze samotné chemie.
Závěr: Přizpůsobení dokončení úkolu
Univerzální povrchová úprava hliníku neexistuje. Eloxování je silnější volbou pro přesný funkční výkon, včetně těsných tolerancí, odolnosti proti opotřebení a elektrické izolace. Práškové lakování je silnější volbou pro robustní ochranu proti korozi, jednotnou barvu a vizuální pokrytí na exponovaných površích. V mnoha skutečných projektech nejlepší výsledek pochází z kombinace obou procesů v různých oblastech stejné součásti.
Nejspolehlivějším přístupem je definovat funkční povrchy, vlastnosti kritické pro toleranci, expozici prostředí a požadavky na vzhled před zvolením procesu. Včasné sdílení výkresů, popisů tolerancí a pracovních podmínek s vaším výrobcem umožňuje plánovat povrchovou úpravu spolu s obráběním nebo tvářením. Pro projekty postavené na hliníkové komponenty kované za studena nebo přesně obrobená pouzdra, tato včasná koordinace je často rozdílem mezi hladkým spuštěním a nákladnými revizemi.
Často kladené otázky
Q1: Změní eloxování rozměry hliníkového dílu?
Ano. Eloxováním prorůstá vrstva oxidu částečně do povrchu a částečně ven, takže se rozměry mění na obou stranách. Filmy typu II jsou tenké a obvykle mají malý účinek, zatímco tvrdá anodizace přidává další růst. Výkresy by měly specifikovat, zda rozměry platí před nebo po ošetření, a měly by kompenzovat růst filmu na kritických prvcích.
Q2: Je práškové lakování vhodné pro hliníkové díly s vysokou tolerancí?
Lze jej použít, ale pouze tam, kde je tloušťka povlaku plánována do návrhu nebo jsou maskovány kritické povrchy. Práškové lakování dodává silnější film než eloxování, takže je obecně vhodnější pro pouzdra, kryty a rámy než pro přesné otvory, těsnicí plochy nebo lisované průměry.
Q3: Která povrchová úprava je lepší pro venkovní drony nebo automobilové vnější díly?
Práškové lakování with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
Q4: Kdy se tvrdé eloxování vyplatí za příplatek?
Tvrdé eloxování se vyplatí specifikovat, když povrch během své životnosti zaznamená kluzný kontakt, opakované tření, otěr nebo vysoké opotřebení. Pro kosmetické části nebo součásti, které se nikdy nedotýkají jiných povrchů, je obvykle ekonomičtější volbou eloxování typu II nebo práškové lakování.
Q5: Jaké informace mám zaslat výrobci před výběrem povrchové úpravy?
Sdílejte výkresy s popisky tolerance, seznamem funkčních a kosmetických povrchů, očekávaným provozním prostředím, požadovanou životností, potřebami elektrické izolace nebo uzemnění a požadavky na maskování závitů a kontaktních ploch. Tyto informace umožňují výrobci doporučit dokončení a přesně naplánovat kroky procesu.

-
Tel číslo
+86-0572-2210226Telefonní číslo
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Budova B, Innovation and Entrepreneurship Industrial Park, č. 288, Yansan Road, Huzhou City, provincie Zhejiang, ČínaQrCode
-
Rychlé odkazy
Domů Produkty O nás Schopnosti Průmyslová odvětví Novinky Kontaktujte nás -
Prozkoumat
Hliníkový Kryt Fotoaparátu Vozidla Vytlačování hliníku za studena Hliníkové díly kování za studena -
neváhejte nás kontaktovat