
Novinky z oboru
 Oct 23, 2026
 Zveřejněno správcem
Jaké jsou výhody CNC obráběných součástí z hliníkové slitiny a kdy má hybridní proces větší smysl?
Proč inženýři přehodnocují obrábění hliníku
Hliníková slitina se stala výchozím materiálem pro přesné mechanické, automobilové, elektronické a průmyslové díly. Kombinuje nízkou hmotnost, dobrou tepelnou vodivost, odolnost proti korozi a obrobitelnost, které se málokterý kov vyrovná. Skutečnou otázkou pro většinu kupujících však není, zda použít hliník, ale jak vyrobit součást. Tlakové lití, úplné CNC obrábění a vytlačování za studena s následnou sekundární CNC prací nabízejí různé vyvážení nákladů, přesnosti a pevnosti a výběr špatné cesty může přidat týdny projektu nebo přidat zbytečné náklady na každou jednotku.
Tato příručka se zabývá výhodami cnc obráběné komponenty z hliníkové slitiny , situace, kdy je čisté obrábění tím správným voláním, a bod, kdy hybridní cesta založená na tváření za studena a CNC dokončování vytváří silnější obchodní případ. Cíl je praktický: dát konstruktérům a týmům zdrojů rámec, který mohou aplikovat na další výkres, který jim přistane na stole.
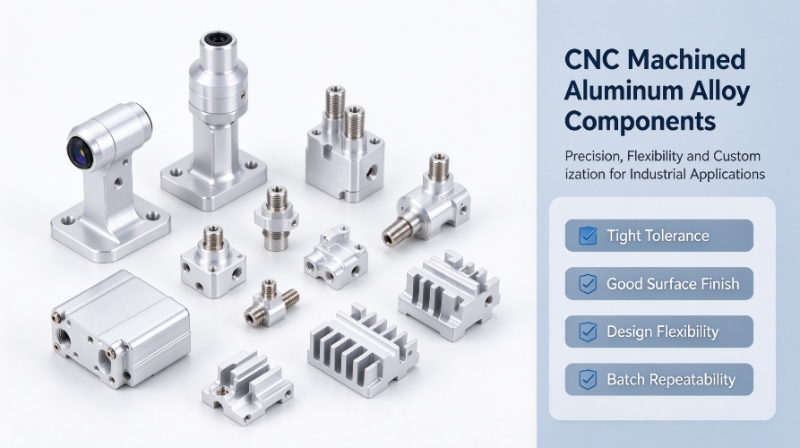
Zdroj obrázku: AI-generováno pouze pro ilustrační účely.
Klíčové shrnutí: čisté CNC obrábění vyhrává flexibilitou a přísnou tolerancí, zatímco hybridní proces vítězí, když objem roste a díl si zachovává relativně jednoduché hlavní tělo.
Co definuje CNC obráběné součásti z hliníkové slitiny
CNC obráběné komponenty z hliníkové slitiny jsou díly vyřezané z plné tyče, desky nebo předtvarovaného materiálu pomocí počítačem řízeného frézovacího, soustružnického, vrtacího a závitořezného zařízení. Program definuje každou dráhu nástroje, takže jedna sada výkresů se může stát hotovým dílem bez nástrojů vytvořených speciálně pro tuto geometrii. To je důvod, proč je tento proces tak široce používán pro zakázkové CNC hliníkové přesné díly, zvláště když se konstrukce stále vyvíjejí.
Běžné druhy hliníku
Výběr jakosti řídí pevnost, obrobitelnost a možnosti dokončení. Níže uvedené třídy pokrývají většinu požadavků na obráběné díly.
| Slitina | Síla Charakter | Obrobitelnost | Typické použití |
|---|---|---|---|
| 6061 | Dobrá pevnost, svařitelný | Velmi dobré | Rámy, držáky, pouzdra |
| 6063 | Střední pevnost, hladký závěr | Dobře | Viditelné skříně, chladiče |
| 7075 | Vysoká pevnost | Dobře | Konstrukční a vysoce zatížené díly |
| 2024 | Vysoká odolnost proti únavě | Spravedlivý | Únavou zatížené armatury |
Typické tvary dílů
Obráběný hliník se používá pro širokou škálu geometrií. Mezi nejčastější patří:
- Kryty a kryty, které chrání elektroniku nebo senzory
- Konzoly a montážní desky pro automobilové a automatizační systémy
- Konektory, adaptéry a fluidní fitinky s přesnými těsnicími plochami
- Chladiče s jemnou geometrií žeber a plochými kontaktními plochami
- Struktury senzorů, které musí udržovat kritické údaje v přísných mezích
Zdroj obrázku: AI-generováno pouze pro ilustrační účely.
Hlavní výhody CNC obráběných součástí z hliníkové slitiny
Výhody obrábění hliníku nejsou omezeny na jednu vlastnost. Vyznačují se přesností, povrchovou úpravou, kvalitou materiálu, flexibilitou designu a konzistencí šarží. Každá výhoda má jiný význam v závislosti na fázi projektu a objemu.
Rozměrová přesnost a těsná tolerance
Moderní tříosá a pětiosá obráběcí centra běžně udržují kritické vlastnosti do asi 0,01 mm. Krátké, stabilní rozměry mohou být těsnější, když je upevnění a teplota dobře řízena. Protože je dráha řezání definována softwarem, lze vytvářet hluboké kapsy, tenké stěny a složité obrysy bez úhlů úkosu nebo dělicích čar, které omezují tvarované nebo lité alternativy.
Flexibilita povrchové úpravy a následné úpravy
Obráběný hliník přijímá širokou škálu povrchových úprav. Eloxování dodává odolnost proti korozi a tvrdost povrchu, pískování poskytuje jednotný matný vzhled, práškové lakování poskytuje barvu a ochranu proti opotřebení a chemická pasivace udržuje povrchy vhodné tam, kde záleží na vodivosti. Čistý obrobený povrch obvykle vyžaduje méně přepracování před eloxováním, což pomáhá udržet barvu a vzhled konzistentní v celé dávce.
Integrita materiálu bez vad odlitku
Protože je díl vyřezán z tvářeného materiálu, nenese poréznost, smršťovací dutiny nebo plynové kapsy, které se mohou tvořit během tuhnutí. To je důležité pro tlaková pouzdra, rozdělovače kapalin a únavově zatížené držáky. Tvářený materiál také nabízí předvídatelnou strukturu zrna, což zjednodušuje ověřování pevnosti a snižuje riziko netěsností objevených pozdě při testování.
Svoboda designu pro prototypy a nízké objemy
Změna obrobené součásti znamená spíše úpravu programu než přepracování ocelové formy. Sériový běh prototypu se může přesunout od výkresu k hotovým vzorkům během dní, zatímco vývoj nástrojů pro odlévání nebo tvarování často trvá mnoho týdnů a představuje významnou počáteční investici. U produktů, které jsou stále ověřovány, tato rychlost umožňuje inženýrským týmům otestovat několik geometrií, než se zapojí do výrobní trasy.
Opakovatelnost pro malé a střední dávky
Díky stabilnímu upínání, zdokumentovaným programům a průběžné kontrole poskytuje obrábění konzistentní výsledky napříč dávkami stovek nebo několika tisíc dílů. Statistické sledování klíčových rozměrů zachycuje opotřebení nástroje brzy, takže kvalita zůstává zachována bez vysokých fixních nákladů, které vyžadují velkoobjemové procesy.
Kde čisté CNC obrábění dosahuje svých limitů
Čisté opracování není odpovědí na každý hliníkový díl. Jeho hlavním omezením je materiálová efektivita. Proces začíná od bloku většího než hotový díl a každá část tohoto bloku mimo konečnou geometrii se stává třískou. U dílů s velkým úběrem materiálu může být poměr nakupovaného materiálu k hotovému dílu vysoký, což zvyšuje náklady na materiál i strojní čas.
- Materiálový odpad: velká část nakoupených zásob může skončit jako třísky na dílech s hlubokým a těžkým úběrem
- Doba cyklu: hrubování velkých objemů váže kapacitu CNC a zpomaluje průchodnost
- Jednotkové náklady: při středních a velkých objemech se čas obrábění na součást zřídka zkrátí natolik, aby kompenzoval složitou geometrii, kterou lze tvarovat ekonomičtěji
Níže uvedený graf ukazuje ilustrativní rozsahy toho, kolik nakoupeného materiálu obvykle skončí v hotovém dílu různými cestami. Skutečné hodnoty silně závisí na geometrii.
Ilustrativní rozsahy pro podíl nakoupeného materiálu, který končí v hotovém dílu.
Cold Extrusion Plus CNC: Hybridní přístup
Hybridní cesta využívá vytlačování za studena nebo kování za studena k vytvoření téměř čistého tvaru. Hlavní těleso, nálitky a základní geometrie se formují při pokojové teplotě pod vysokým tlakem, což také zhutňuje a vyrovnává strukturu zrna. CNC obrábění pak řeže pouze prvky, které vyžadují úzkou toleranci, jako jsou otvory ložisek, těsnicí plochy, závity a montážní vztažné body. Hotový díl si zachovává pevnost tvářeného kovu a přitom vyžaduje mnohem méně obrábění než díl vyřezaný zcela z tyče. Mnoho projektů využívá kování hliníku za studena jako první krok přesně z tohoto důvodu.
Výhody oproti čistému CNC
- Nižší odpad surovin, což snižuje jednotkové náklady u středních a velkých objemů
- Vyšší pevnost a hustší struktura zděděná z kroku tváření za studena
- CNC čas se soustředil na několik povrchů, které to skutečně vyžadují
Výhody oproti tlakovému lití
V porovnání s tlakovým litím se hliník tvářený za studena vyhýbá poréznosti a obvykle nabízí lepší únavový výkon. Díky tomu se dobře hodí pro nepropustná pouzdra a nosné konzoly. Tlakové lití zůstává silnou možností pro tenkostěnnou, složitou geometrii při velmi velkém objemu a tyto dvě cesty jsou podrobněji porovnány v samostatném článku o vytlačování za studena a tlakovém lití hliníku.
Hybridní cesta dává největší smysl, když je hlavní tělo relativně jednoduché, součást vyžaduje dobrou mechanickou pevnost, pouze několik prvků vyžaduje přesné obrábění a roční objem je dostatečně vysoký na amortizaci tvářecích nástrojů.
Výběr správného postupu pro vás
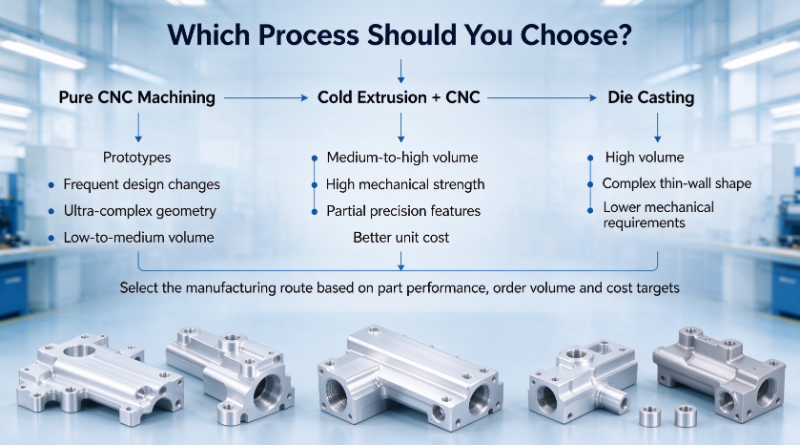
Výběr procesu je nejjednodušší, když začnete od objemu, geometrie a rozložení tolerancí. Tři níže uvedené trasy pokrývají většinu hliníkových projektů.
Zvolte čisté CNC obrábění, když
Jedná se o prototyp nebo maloobjemový provoz, změny designu jsou časté, geometrie je velmi složitá nebo je téměř na každém povrchu nutná úzká tolerance.
Zvolte extruzi za studena plus CNC, když
Hlavní tělo je relativně jednoduché, pouze některé prvky vyžadují přesné obrábění, díl musí nést značné mechanické zatížení a objem výroby ospravedlňuje tvářecí nástroje.
Zvolte lití, kdy
Objem je velmi vysoký, díl má tenké stěny a složitou odlévatelnou geometrii a mechanické požadavky jsou spíše střední než náročné.
Mnoho neshod ohledně procesu pochází z nejasných priorit. Pokud výkres vyžaduje toleranci všude, je obvykle poctivou odpovědí čisté obrábění. Pokud vyžaduje sílu a přesnost na malém počtu prvků, je hybridní cesta často nejúčinnější.
Typické aplikace pro zakázkové CNC přesné hliníkové díly
Následující sektory silně spoléhají na obráběný hliník, protože kombinují přesnost, nízkou hmotnost a spolehlivou povrchovou úpravu.
- Držáky automobilových senzorů a malé konstrukční součásti, které musí držet vyrovnání při vibracích
- Elektronické a komunikační skříně vyžadující přesnou montáž a dobrý rozptyl tepla
- Armatury, vodítka a části pohybového rozhraní pro automatizační zařízení
- Přesné lékařské a přístrojové součásti, kde je rozměrová stabilita kritická
- Malé nekritické hliníkové díly související s letectvím, jako jsou držáky a kryty
Praktické tipy při nákupu obráběných hliníkových součástí
Jasná žádost o cenovou nabídku šetří čas na obou stranách. Následující kontroly pomáhají kupujícím a technikům vyhnout se nákladným překvapením.
- Před cenovou nabídkou si ověřte jakost hliníkové slitiny, požadavky na toleranci a kontrolní normy, protože každá z nich ovlivňuje náklady a dodací lhůty.
- Ujasněte si požadavky na povrchovou úpravu a odolnost proti korozi, včetně barvy, tloušťky a jakýchkoli limitů vodivosti po dokončení.
- Sdělte očekávaný objem objednávek včas, aby dodavatel mohl doporučit čistě CNC nebo vytlačování za studena plus CNC řešení pro lepší rovnováhu mezi náklady a dodací lhůtou.
- Ověřte kapacitu továrny, včetně počtu CNC center, sortimentu obráběcích os a dostupného zařízení pro kontrolu kvality.
- Před schválením sériové výroby si vyžádejte zprávu o kontrole prvního článku pro kritické přesné díly.
Závěr
CNC obráběné komponenty z hliníkové slitiny nabízejí bezkonkurenční přesnost a flexibilitu designu, zejména u prototypů, malých objemů a dílů se složitou geometrií. Jejich přesnost, možnosti povrchové úpravy a bezchybný materiál z nich činí spolehlivou volbu pro náročné aplikace.
U středních a velkých objemů s jednodušším hlavním tělem často poskytuje vytlačování za studena plus hybridní postup CNC lepší pevnost, nižší odpad a konkurenceschopnější jednotkové náklady. Správná volba závisí na objemu, geometrii a na tom, kde je skutečně potřeba těsná tolerance. Pokud sdílíte své CAD výkresy a očekávané objemy, může procesní revize objasnit, která trasa nejlépe vyhovuje vašemu projektu a jak by měla vypadat realistická nabídka.
Často kladené otázky
Q1: Jaké tolerance mohou CNC hliníkové díly dosáhnout?
Typická výrobní tolerance kritických prvků je kolem 0,01 mm. Krátké, stabilní rozměry mohou být drženy těsněji v kontrolovaném prostředí, zatímco nekritické povrchy jsou obvykle specifikovány volnější, aby se udržely nízké náklady.
Q2: Je CNC hliník pevnější než tlakově litý hliník?
Obecně platí, že tvářený materiál z tyče nebo tvářeného materiálu nabízí rovnoměrnější pevnost a lepší odolnost proti únavě než materiál litý pod tlakem, protože neobsahuje poréznost. Skutečná pevnost stále závisí na slitině a tepelném zpracování, takže porovnejte konkrétní třídy a podmínky.
Q3: Jaký je rozdíl mezi CNC obráběním a vytlačováním za studena pro hliníkové díly?
Studená extruze tvaruje kov při pokojové teplotě jeho protlačením skrz matrici, čímž se vytvoří hlavní geometrie s velmi malým množstvím odpadu. CNC obrábění odstraňuje materiál pro vytvoření konečného tvaru a je nejlepší pro přesné prvky a menší objemy. Mnoho projektů používá obojí postupně.
Q4: Můžete kombinovat vytlačování za studena s CNC obráběním?
Ano. Vytlačování za studena vytváří téměř čistý tvar a CNC obrábění pak dokončuje kritické povrchy, jako jsou otvory, těsnicí plochy a závity. Tato kombinace snižuje plýtvání materiálem a čas na obrábění při zachování přesnosti tam, kde je potřeba.

-
Tel číslo
+86-0572-2210226Telefonní číslo
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Budova B, Innovation and Entrepreneurship Industrial Park, č. 288, Yansan Road, Huzhou City, provincie Zhejiang, ČínaQrCode
-
Rychlé odkazy
Domů Produkty O nás Schopnosti Průmyslová odvětví Novinky Kontaktujte nás -
Prozkoumat
Hliníkový Kryt Fotoaparátu Vozidla Vytlačování hliníku za studena Hliníkové díly kování za studena -
neváhejte nás kontaktovat