
Novinky z oboru
 Oct 16, 2026
 Zveřejněno správcem
Proč za studena extrudovaný hliník viz Design krytu kamery ADAS: Materiály, procesy a průvodce výběrem
Kamera směřující dopředu na moderním vozidle je umístěna za čelním sklem, kde čelí mrazivým nocím, sluncem vyhřátým přístrojovým deskám, neustálým vibracím, postřiku vozovky a soli. Pouzdro kolem objektivu a obrazového snímače musí udržovat optické vyrovnání stabilní ve všech těchto podmínkách. Když selže, příznaky se projeví jako rozmazaná detekce, driftující kalibrace nebo zamlžení vlhkosti uvnitř čočky, a každý z nich může oslabit asistenční funkci řidiče, kterou kamera podporuje.
Tato příručka porovnává hlavní materiály a výrobní postupy pro kryt automobilové kamery , vysvětluje, kam která možnost zapadá do pokročilých asistenčních systémů řidiče (ADAS), a poskytuje inženýrům a nákupním týmům praktický kontrolní seznam pro výběr dodavatele. Důraz je kladen spíše na technické kompromisy než na titulní tvrzení, protože správná volba závisí na kvalitě fotoaparátu, tepelném prostředí a očekávaném objemu výroby.
Zdroj obrázku: AI-generováno pouze pro ilustrační účely.
Proč na bydlení záleží víc, než vypadá
Pouzdro je mechanickou referencí pro celý modul kamery. Prvky objektivu jsou umístěny v zarovnávacích oknech měřených v desítkách mikrometrů a obrazový snímač musí zůstat rovnoběžný s optickou osou v celém rozsahu provozních teplot. Malý posun v sedle objektivu změní zaostření a zorné pole, což zase ovlivňuje, jak přesně následné algoritmy detekují značení jízdních pruhů, chodce a další vozidla.
Konstruktéři se také musí vypořádat s teplem generovaným snímačem a procesorem, vlhkostí, která kondenzuje na studených optických površích, a montážním zatížením přenášeným přes držák čelního skla. Protože pouzdro sedí mezi všemi těmito silami, jeho materiál a výrobní postup určují, jakou rezervu má optický design ve skutečnosti.
Základní požadavky na výkon
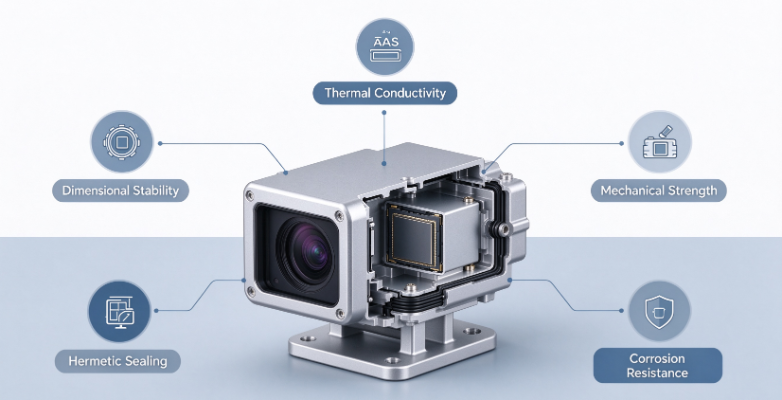
Většina programů hodnotí bydlení podle pěti výkonnostních oblastí. Každá oblast má přímý vliv na kvalitu obrazu nebo spolehlivost pole, takže kompromisy by měly být prováděny záměrně, nikoli standardně.
- Rozměrová stabilita. Sedlo objektivu a vztažný bod snímače musí po opakovaném tepelném cyklování držet polohu, protože drift se promítá přímo do chyby kalibrace.
- Tepelná vodivost. Teplo ze snímače potřebuje účinnou cestu pryč od optiky, jinak v teplých dnech stoupá temný proud a zvyšuje se šum obrazu.
- Mechanická pevnost a únavová životnost. Pouzdro musí odolávat vibracím, nárazům od úlomků vozovky a dlouhodobé únavě způsobené nepřetržitým montážním namáháním.
- Hermetické těsnění a odolnost proti korozi. Těsnění a svařované švy musí udržovat vlhkost po celou dobu životnosti vozidla, včetně vystavení posypové soli a mycích linek.
- Dodržování systému jakosti. Sériové programy obvykle vyžadují automobilový systém řízení kvality, sledovatelnost šarží, předložení PPAP a velmi nízkou míru závad měřenou v částech na milion.
Váha těchto požadavků se mění s aplikací. Zadní kamera může upřednostňovat náklady a balení, zatímco dopředu směřující senzor používaný pro nouzové brzdění potřebuje vynikající tepelné chování a těsnící výkon, protože následky jeho selhání jsou závažnější.
Materiálové varianty krytů kamer
Volba materiálu nastavuje horní hranici tepelného a konstrukčního výkonu před tím, než je učiněno jakékoli rozhodnutí o výrobě. Níže uvedená tabulka shrnuje čtyři nejčastěji zvažované možnosti pro kryty kamer.
| Materiál a cesta | Tepelná vodivost | Riziko utěsnění | Typická aplikace |
|---|---|---|---|
| Technický plast (PBT nebo PC-ABS) | Velmi nízké | Nízká až střední | Zadní kamery základní úrovně |
| Tlakově litý hliník (ADC12 nebo A380) | Mírný | Vysoké riziko poréznosti | Nákladově řízená pouzdra střední třídy |
| Hliník extrudovaný za studena 6061 | Dobře | Nízká | Strukturálně zatížená pouzdra střední až vysoké kvality |
| Hliník extrudovaný za studena 1070 | Velmi vysoká | Velmi nízké | Vysoce kvalitní přední kamery, které vyžadují šíření tepla |
Technické plasty (PBT a PC-ABS)
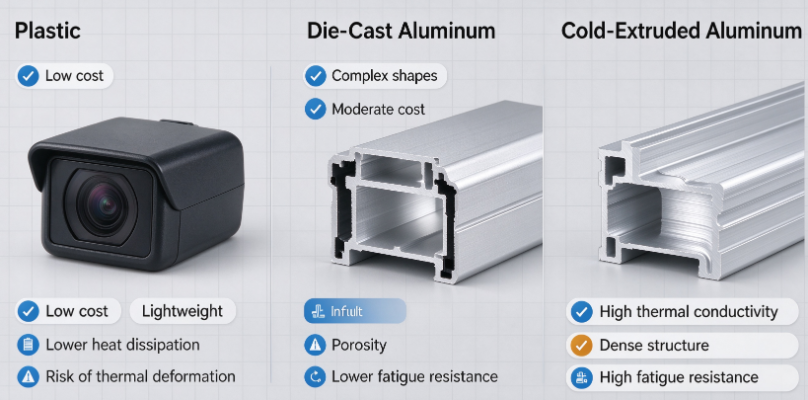
Plastová pouzdra nabízejí nízké náklady na nástroje, nízkou hmotnost a svobodu vytvářet složité vnější tvary. Fungují dobře pro fotoaparáty nižší třídy, kde optická konstrukce snáší mírný nárůst teploty. Hlavním omezením je špatná tepelná vodivost, která zachycuje teplo v blízkosti snímače, a tečení při zvýšených teplotách, které může pomalu posouvat sedlo objektivu během životnosti vozidla.
- Výhody: nízké jednotkové náklady, složitá geometrie, snadná integrace montážních prvků
- Omezení: špatné šíření tepla, tečení při trvalé teplotě, omezená tuhost
Tlakově litý hliník (ADC12 a A380)
Tlakové lití je atraktivní pro střední až velké objemy, protože rychle vytváří téměř čisté tvary. Rychlé tuhnutí roztaveného hliníku však často zanechává vnitřní poréznost a smršťování. V utěsněném optickém pouzdře se tyto dutiny mohou stát únikovými cestami a nesouvislá struktura zrn snižuje únavový výkon při vibracích. Některé programy akceptují díly odlévané pod tlakem se sekundární úpravou, ale zátěž při ověřování těsnění je podstatně vyšší.
Tvářený hliník pro vytlačování za studena (1070 a 6061)
Tvářený hliník začíná jako pevný předvalek, který je tvořen vytlačováním za studena, který plasticky deformuje kov, aniž by jej roztavil. Výsledkem je kontinuální tok zrna, který kopíruje tvar součásti a hustá struktura stěny téměř bez pórů. Alloy 1070 nabízí velmi vysokou tepelnou vodivost, díky čemuž je silným kandidátem pro přední kamery, které musí efektivně šířit teplo senzoru a lze je svařovat laserem pro hermetické sestavy. Alloy 6061 poskytuje vyšší pevnost a je vhodná pro pouzdra, která přenášejí větší montážní zatížení nebo vyžadují větší strukturální tuhost.
Nejlépe se hodí pro vysoce kvalitní ADAS Husté stěny bez pórů Nepřetržitý tok obilí
Porovnání tepelného chování
Tepelná vodivost je často první, kterou technici zkoumají při srovnávání materiálů pouzdra, protože určuje, jak rychle se teplo přesune ze senzoru na vnější povrch. Níže uvedená tabulka ukazuje typické hodnoty pokojové teploty pro výše uvedené materiály. Skutečné hodnoty se liší podle teploty slitiny, tepelného zpracování a geometrie stěny, proto je ověřte podle údajů dodavatele.
Mezera mezi tvářeným hliníkem a technickým plastem je zhruba tři řády, a proto plastové kryty spoléhají na tepelné cesty přes měď PCB nebo externí chladiče. Tlakově litý hliník nabízí významné zlepšení oproti plastu, ale jeho poréznost může lokálně snížit efektivní tepelný výkon. Za studena extrudovaný 1070 poskytuje nejpřímější tepelnou cestu, která pomáhá udržovat teplotu senzoru stabilní při trvalém slunečním záření a vysoké zátěži procesoru.
Zdroj obrázku: AI-generováno pouze pro ilustrační účely.
Výrobní procesy pro hliníkové kryty fotoaparátů
Výrobě hliníkových krytů fotoaparátů dominují tři výrobní trasy. Každý z nich má odlišný profil nákladů, přesnosti, metalurgické kvality a dodací lhůty a nejlepší volba závisí na tom, jak program tyto faktory vyvažuje.
Vysokotlaké lití pod tlakem
Roztavený hliník se vstřikuje do ocelové matrice pod vysokým tlakem a vytváří komplexní pouzdra v jediném výstřelu. Doby cyklů jsou krátké a jednotkové náklady rychle klesají s objemem. Hlavními nevýhodami jsou plynová a smršťovací pórovitost, omezené možnosti tepelného zpracování, protože zachycený plyn expanduje při vysoké teplotě, a potřeba testování těsnosti u každé součásti. U utěsněného optického krytu tyto nevýhody obvykle převažují nad cenovou výhodou, jakmile se program posune za hranice základních kamer.
Plné CNC obrábění z masivního předlitku
Obrábění pouzdra z masivní tyče poskytuje vynikající rozměrovou kontrolu a zcela zabraňuje vadám odlitku. Kompromisem je odpad materiálu, který může přesáhnout polovinu původního sochoru, spolu s dlouhými dobami cyklu a vyššími náklady na díl. Úplné obrábění má smysl u prototypů, velmi malých objemů nebo extrémně těsných prvků, ale pro sériovou výrobu je obtížné ospravedlnit.
Sekundární CNC obrábění za studena Extruze Plus
Tato cesta spojuje metalurgické výhody tváření za studena s přesností cíleného obrábění. Proces obecně sleduje sekvenci uvedenou níže.
- Příprava sochoru. Tvářené hliníkové polotovary jsou řezány a žíhány do konzistentních výchozích podmínek, které stabilizují tvářecí sílu a chování zrna.
- Studená extrusion. Slimák je tvarován při pokojové teplotě do téměř čistého pohárku nebo těla. Zde vytvořený spojitý tok zrn dává stěně její pevnost a hustotu.
- Přesnost CNC. Obrobeny jsou pouze kritické prvky, jako je sedlo čočky, vztažný bod snímače a těsnící drážka, což udržuje úběr materiálu nízký a náklady pod kontrolou.
- Povrchová úprava a čištění. Ultrazvukové čištění odstraňuje zbytky po obrábění a eloxování dodává odolnost proti korozi a stabilní povrch pro lepidla nebo těsnění.
- Závěrečná kontrola. Každá součást je kontrolována na těsnost, kritické rozměry a stav povrchu, přičemž sledovatelnost je zaznamenána na úrovni šarže.
Hlavními výhodami jsou pevnost a hustota lepší než tlakové lití, stabilní tepelné chování z husté stěny a nákladová struktura, která se dobře škáluje pro střední až velké objemy. Ve srovnání s úplným obráběním je výtěžnost materiálu mnohem lepší a dodací lhůta je kratší u sériové výroby. U mnoha programů ADAS dobře ovladatelný za studena extrudovaný hliníkový kryt nabízí nejvyváženější kombinaci výkonu a vyrobitelnosti.
Použitý příklad: Výběr trasy pro přední kameru
Zvažte program předních kamer plánovaný na několik stovek tisíc jednotek ročně s požadavkem na těsnicí výkon při teplotních cyklech a solné mlze. V rané pilotní fázi prošlo tlakově lité pouzdro rozměrovou kontrolou, ale vykazovalo občasné prosakování během kontroly helia po testu a hlavní příčina byla vysledována v mikroporéznosti poblíž drážky těsnění. Přepracování impregnací a dodatečné prověřování netěsností zvýšilo náklady a prodloužilo plán ověřování.
Když program přešel na za studena vytlačované tělo 1070 s obrobenou těsnící drážkou, poruchy netěsnosti zmizely ve stejné testovací sekvenci a tepelný profil na snímači se znatelně zlepšil při trvalém vysokém zatížení.
Ponaučení není takové, že tlakové lití je v každém případě nevhodné, ale že požadavek na těsnění a tepelné zatížení by měly určovat výběr trasy před rozhodnutím o nástroji. Přehodnocení rozhodnutí pozdě v programu je mnohem dražší než správné nastavení požadavku na začátku.
Kontrolní seznam pro výběr pro inženýry a kupující
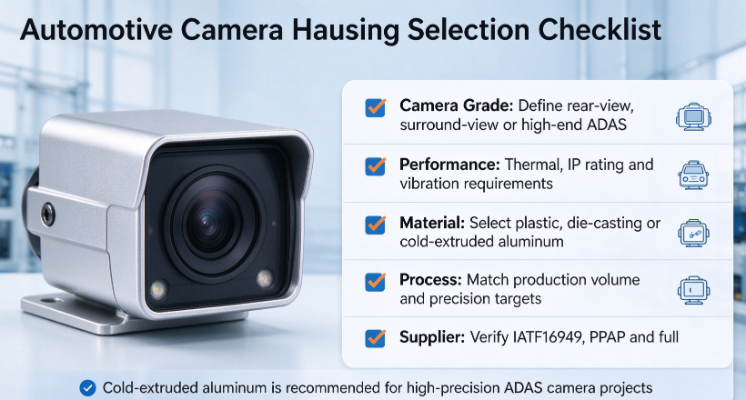
Strukturovaná kontrola pomáhá týmům vyhnout se drahým překvapením. Následujících pět kroků lze použít při výběru konceptu a kvalifikaci dodavatele.
- Definujte stupeň kamery. Ujasněte si, zda kryt slouží pro výhled zezadu, prostorový výhled nebo vysoce kvalitní funkci vpřed, protože to nastavuje základní tepelnou a těsnící linii.
- Stanovte si kvantifikované výkonnostní cíle. Zadejte rozsah provozních teplot, úroveň ochrany proti vniknutí, profil vibrací a maximální povolený posun čočky.
- Přizpůsobte výrobní cestu programu. Vyberte si plast nebo tlakové odlévání pro nákladově řízené vstupní kamery a zvažte vytlačování za studena se sekundárním obráběním, když jsou kritické tepelné a těsnící okraje.
- Audit dodavatele. Ověřte certifikaci managementu kvality, materiálové certifikáty, in-line plnou kontrolní schopnost a zkušenosti s PPAP.
- Podívejte se na hlavní rizika. Netěsnost způsobená pórovitostí, tepelná deformace a nekonzistence mezi jednotlivými šaržemi by měly být řešeny při přezkoumání návrhu, nikoli odhaleny během validace.
Běžná úskalí při nákupu bydlení
Mnoho problémů se získáváním zdrojů pochází ze zaměření na to, co je nejsnáze měřitelné. Následující chyby se v programech pro fotoaparáty objevují opakovaně a stojí za to se jim vyhnout.
- Pouze kontrola tolerancí výkresu. Pouzdro může splňovat všechny rozměry na výkresu a přesto selže kvůli vnitřním dutinám nebo nespojitosti zrn, které nebyly nikdy zkontrolovány.
- Ignorování efektů cyklování teploty. Rozměrový posun, který se objeví po opakovaném tepelném vystavení, často zůstává nepovšimnut, pokud validace zahrnuje pouze jednu teplotu.
- Podcenění schopnosti procesu. Dodavatel bez zdokumentované sledovatelnosti šarže nebo záznamů PPAP může mít potíže s tím, aby prošel zákaznickým auditem, a to i v případě dobrých prototypových dílů.
- Výběr pouze podle jednotkové ceny. Nižší náklady na kus lze rychle kompenzovat přepracováním, sešrotováním, vystavením záruky a opožděným uvedením na trh.
Naše schopnosti pro vlastní hliníkové kryty fotoaparátů
Pro týmy vyvíjející kamery směřující dopředu nebo kamery s prostorovým pohledem by měl praktický partner kombinovat vytlačování za studena s přesným obráběním, nabízet materiálové možnosti, jako je 1070 a 6061, a udržovat systém kvality v souladu s očekáváním automobilismu. Sestavení vzorků, úplná kontrola rozměrů, testování těsnosti a dokumentace PPAP by měly hladce přejít od prototypu k sériové výrobě. Inženýři, kteří chtějí porovnat možnosti pro svůj vlastní program, mohou sdílet výkresy a výkonnostní cíle pro včasnou technickou kontrolu.
Závěr
Nízkonákladové pozice kamery mohou být často obslouženy konstrukčním plastem nebo tlakově litým hliníkem za předpokladu, že požadavky na teplo a těsnění jsou skromné. Vysoce výkonné kamery ADAS nejvíce těží ze za studena extrudovaného hliníku, který kombinuje vysokou tepelnou vodivost, husté stěny a stabilní únavové chování s přesností potřebnou pro vyrovnání čoček. Správné řešení závisí na kvalitě fotoaparátu, profilu prostředí a objemu výroby a včasné, strukturované rozhodnutí chrání výkon i plán. Chcete-li se blíže podívat na přizpůsobené možnosti, přečtěte si hliníkový kryt fotoaparátu rozsah a prodiskutujte své požadavky s technickým týmem.
Zdroj obrázku: AI-generováno pouze pro ilustrační účely.
Často kladené otázky
Q1: Je vytlačování za studena praktické pro nízkoobjemové projekty krytů kamer ADAS?
Může být, i když ekonomika závisí na geometrii součásti a investicích do nástrojů. Nízkoobjemové programy často kombinují standardní vytlačované tělo s obráběnými prvky, což umožňuje jednoduché obrábění a zároveň poskytuje strukturu zrna a těsnicí výkon sériového postupu.
Q2: Jaké povrchové úpravy jsou k dispozici pro hliníkové kryty kamer?
Mezi běžné možnosti patří eloxování pro odolnost proti korozi a povrchovou stabilitu, následované těsněním nebo nátěrem tam, kde je to potřeba. Volba povrchu by měla být potvrzena metodou těsnění, protože těsnění, lepidla a laserové svary mají každý jiné požadavky na stav povrchu.
Q3: Jakých tolerancí lze dosáhnout na sedle objektivu s vytlačováním za studena a CNC?
Sedlo čočky a vztažný bod snímače jsou normálně vyrobeny přesným obráběním, takže dosažitelná tolerance je řízena spíše procesem obrábění než samotným vytlačováním. Okna zarovnání v desítkách mikrometrů jsou typickým cílem pro moduly směřující dopředu a konečná hodnota by měla být dohodnuta během přezkoumání návrhu na základě optické sady.

-
Tel číslo
+86-0572-2210226Telefonní číslo
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Budova B, Innovation and Entrepreneurship Industrial Park, č. 288, Yansan Road, Huzhou City, provincie Zhejiang, ČínaQrCode
-
Rychlé odkazy
Domů Produkty O nás Schopnosti Průmyslová odvětví Novinky Kontaktujte nás -
Prozkoumat
Hliníkový Kryt Fotoaparátu Vozidla Vytlačování hliníku za studena Hliníkové díly kování za studena -
neváhejte nás kontaktovat