
Novinky z oboru
 Oct 09, 2026
 Zveřejněno správcem
Vytlačování za studena vs tlakové lití hliníku: Který proces poskytuje lepší přesné díly?
Proč procesní volba tvaruje přesné hliníkové díly
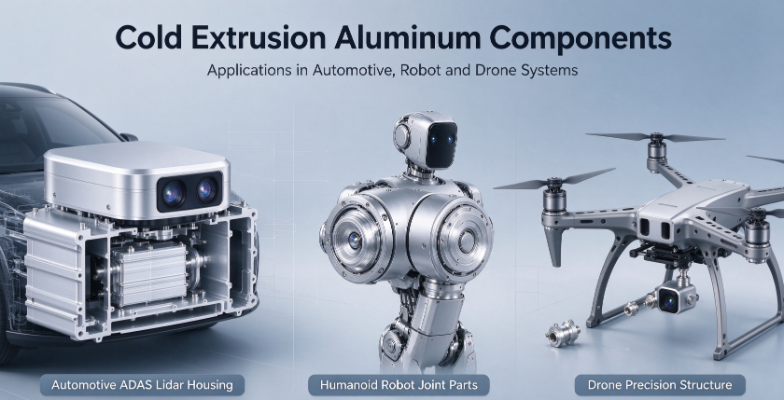
Inženýři navrhující senzory asistence řidiče, kryty lidarů, klouby humanoidních robotů a struktury dronů čelí stejné výzvě. Hliníková součást ve středu systému musí držet těsné rozměry, odolávat vibracím po léta a chovat se identicky od první jednotky do desetitisícovky. Výrobní cesta zvolená v rané fázi projektu často rozhoduje o tom, zda jsou tyto cíle dosažitelné bez pozdějšího nákladného přepracování.
V těchto diskusích dominují dva procesy: tradiční tlakové lití a vytlačování za studena. Oba mohou vytvářet složité tvary v objemu, přesto se výrazně liší ve vnitřní struktuře, mechanickém výkonu, kontrole rozměrů a problémech, které vytvářejí, když jsou vytlačeny za jejich komfortní zónu. Kupující, kteří s nimi zacházejí jako se zaměnitelnými, často zjistí rozdíl až poté, co se na výrobní lince objeví závady nebo zmetky.
Tato příručka porovnává dva procesy z hlediska inženýrství a nákupu. Vysvětluje, jak každý tvoří kov, kde každý funguje nejlépe, jak skutečně vypadá nákladový obrázek a jak napsat specifikaci, kterou dokáže schopný dodavatel splnit. Kompromisy jsou prezentovány otevřeně, včetně situací, kdy tlakové lití zůstává chytřejší volbou.
Jak každý proces tvoří kov
Nejjasnějším způsobem, jak porozumět rozdílu ve výkonu, je podívat se na fyzický stav kovu během tváření. Při tlakovém lití se hliník roztaví a pod vysokým tlakem vtlačí do ocelové formy. Při vytlačování za studena je pevný blok protlačován průvlakem při teplotě místnosti nebo blízké teplotě místnosti. Tento jediný rozdíl utváří téměř vše, co následuje.
Tlakové lití hliníku
Roztavený hliník rychle vyplní dutinu, díky čemuž je tlakové lití efektivní pro složitá tenkostěnná pouzdra. Problém je, co se děje při plnění a tuhnutí. Vzduch zachycený v tavenině a plyny uvolňované při ochlazování kovu vytvářejí poréznost plynu a smrštění vytváří dutiny, kde tlusté části zmrznou jako poslední. Dokonce i dobře řízené procesy zanechávají určitou vnitřní diskontinuitu a tyto dutiny jsou nejčastější v těžších částech součásti.
- Roztavený kov je vstřikován do ocelové matrice vysokou rychlostí a tlakem.
- Kov chladne a tuhne, u malých dílů často během několika sekund.
- Odlitek se vysune a ořízne a poté se často obrábí na kritických plochách.
- Testování nebo kontrola těsnosti oddělí díly s vnitřními dutinami.
Hliník vytlačovaný za studena
Studená extruze pracuje na pevném materiálu, takže nedochází k žádnému kapalnému stádiu a žádnému smršťování při tuhnutí. Sochor je stlačován a vytlačován skrz tvarovanou matrici a kov plasticky teče, aby získal formu matrice. Tento plastický tok má tendenci uzavírat vnitřní diskontinuity a vyrovnává strukturu zrna podél směru toku kovu, což zlepšuje pevnost ve směrech, které jsou pro zatížené součásti nejdůležitější.
- Do lisovacího nástroje se vloží nařezaný blok z tvářeného hliníku.
- Lis tlačí sochor skrz matrici, tvaruje stěny, nálitky a dutiny.
- Tvarovaný díl se ořízne a někdy se zbaví pnutí nebo se tepelně zpracuje.
- CNC obrábění dokončuje pouze prvky, které vyžadují konečnou přesnost.
Side by Side: Hlavní výkonnostní rozdíly
Nákupní týmy obvykle porovnávají procesy v pěti dimenzích: strukturální hustota, pevnost a únavová životnost, rozměrová přesnost s povrchovou úpravou, tepelné chování a konzistence šarže. Níže uvedená tabulka shrnuje typické výsledky. Skutečné výsledky závisí na slitině, geometrii, kvalitě nástrojů a kontrolních normách.
| Kritéria | Tlakové lití hliníku | Hliník vytlačovaný za studena |
|---|---|---|
| Vnitřní struktura | Je možná plynová pórovitost a smrštění | Plně husté, uzavřené diskontinuity |
| Odolnost proti únavě | Střední, citlivý na dutiny | Vysoká, vhodná pro cyklické zatížení |
| Tažnost | Často omezené | Obecně vyšší |
| As-formoval drsnost povrchu | Běžně kolem 1,6 až 3,2 mikrometrů Ra | Běžně kolem 0,8 až 1,6 mikrometrů Ra |
| Pásmo kritické tolerance | Často 0,1 mm nebo více bez obrábění | Často 0,05 mm nebo lepší na tvarovaných prvcích |
| Vhodnost svařování laserem | Omezeno porézností | Silné a konzistentní výsledky svařování |
| Konzistence šarže | Liší se driftem procesu | Stabilní over long runs |
Hustota a výkon bez pórů
Hustota je základem většiny ostatních rozdílů. Pórovitost plynu u tlakových odlitků není vždy na povrchu viditelná, což z ní činí skryté riziko. Pouzdro může projít vizuální kontrolou a přesto může pod tlakem prosakovat, nebo může prasknout po několika tisících tepelných cyklů, protože v blízkosti dráhy zatížení leží dutina. Díly extrudované za studena se zcela vyhýbají přechodu kapaliny do pevné látky, takže tyto vnitřní diskontinuity jsou vzácné. To je nejdůležitější pro utěsněná pouzdra snímačů a jakoukoli část, která bude svařována laserem, protože kvalita svaru do značné míry závisí na tom, co leží pod povrchem.
Pevnost a odolnost proti únavě
Komponenty v kloubech robotů a podvozku vozidel zřídka selžou z jediného přetížení. Selhávají kvůli milionům malých zvratů napětí, které pomalu iniciují praskliny na slabých místech. Protože vytlačování za studena vytváří hustou strukturu se směrovým tokem zrna, je únavový výkon obecně silnější, zejména u zaoblení, tenkých žeber a výstupků. Tlakové odlitky mohou dosáhnout vynikající statické pevnosti, ale jejich nižší tažnost a citlivost na vnitřní dutiny může zkrátit únavovou životnost při vibracích.
Rozměrová přesnost a kvalita povrchu
Tlakové odlitky se při ochlazování smršťují a nástroje musí tento pohyb kompenzovat. Dosažení těsných tolerancí obvykle znamená přidání CNC obrábění na kritické plochy, otvory a montážní prvky. Vytlačování za studena tvaruje díly blíže konečným rozměrům a vytváří hladší povrchy, takže sekundární obrábění vyžaduje méně prvků. Méně obráběcích kroků znamená méně manipulačních událostí, méně chyb při upnutí a lepší usazení sestavy.
Tepelné chování a konzistence šarže
Tepelný management je kritický pro lidarové moduly a pouzdra senzorů, kde se teplo z elektroniky musí dostat do vnějšího pláště bez vytváření horkých míst. Hustá stěna bez dutin vede teplo předvídatelněji než stěna s rozptýlenými póry, které mohou nerovnoměrně přerušit tok tepla. Během výrobních cyklů může drift procesu při tlakovém lití měnit úrovně poréznosti ze směny na směnu. Vytlačování za studena má tendenci udržovat stabilnější výstup, což snižuje pracovní zátěž při příchozí kontrole a pomáhá udržovat četnost vad v průběhu času na nízké úrovni.
Vizuální přehled dvou výrobních cest
Níže uvedený diagram ukazuje pořadí kroků v každé trase. Klíčový rozdíl spočívá ve střední fázi: tekutý kov tuhne v jednom případě, zatímco pevný blok plasticky teče v druhém případě.
Aplikační scénáře: Kde se každý proces hodí
Ani jeden proces není univerzálně lepší. Správná volba závisí na funkci dílu, zatížení, které nese, požadavcích na těsnění a svařování a na objemu výroby. Níže uvedené pokyny odrážejí běžnou průmyslovou praxi spíše než pevné pravidlo a technický přezkum by měl potvrdit každý případ.
Kde tlakové lití zůstává dobrou volbou
- Nízko přesná pouzdra, kde je rozměrová tolerance velkorysá a vzhled povrchu je důležitější než vnitřní integrita.
- Nekonstrukční kryty a skořepiny, které nesou malé zatížení a nevyžadují těsnění pod tlakem.
- Velmi složitá tenkostěnná geometrie při velkém objemu, kde náklady na nástroje na díl jsou dominantním faktorem.
- Projekty, kde se design stále mění, a rychlé iterace nástrojů jsou důležitější než data o dlouhodobé únavě.
Tam, kde extruze za studena přináší jasné výhody
- Pouzdra lidaru a těla automobilových kamer, které musí zůstat utěsněné a rozměrově stabilní během teplotních cyklů.
- Konstrukční části humanoidního robota, které zažívají nepřetržitý vratný pohyb a musí odolávat únavovému praskání.
- Komponenty dronu nesoucí vysoké dynamické zatížení, kde záleží jak na hmotnosti, tak na spolehlivosti.
- Díly vyžadující laserové svařování nebo vysokou vzduchotěsnost, kde hustý základní materiál zlepšuje konzistenci svaru.
Obrázek ceny: Jednotková cena versus celkové náklady
Obecný předpoklad platí, že tlakové lití je vždy levnější. To platí pro jednotkovou cenu jednoduchého dílu ve velmi vysokém objemu, ale celkové náklady zahrnují šrot, přepracování, kontrolu, sekundární obrábění, návratnost na místě a inženýrský čas strávený řešením problémů s kvalitou. Nižší kotovaná cena se může stát dražší variantou, jakmile se započítají tyto skryté náklady.
Vytlačování za studena obvykle vyžaduje vyšší počáteční investice do nástrojů a pečlivější nastavení sochoru a lisu. Jeho síla spočívá ve výnosu a předvídatelnosti. Když je vyřazeno méně dílů, je potřeba méně obráběcích operací a výstup zůstává konzistentní v průběhu směn, mohou se náklady na dobrý díl po dobu životnosti programu příznivě porovnávat. Kupující by si měli vyžádat odhady celkových nákladů na vlastnictví, spíše než srovnávat samotné nabídky jednotek.
Návrhářské tipy pro specifikaci přesných hliníkových dílů
Ať už zvolíte jakoukoli trasu, jasná specifikace snižuje riziko. Výkresy, které popisují funkci, nejen geometrii, pomáhají dodavatelům doporučit správný proces a včas označovat problémy. Týmy, které pracují se spolehlivými hliníkové díly vytlačované za studena dodavatel často vytěží nejvíce z prvotních recenzí designu.
- Určete, které prvky přenášejí zatížení, těsnění nebo vedou teplo, a označte je na výkresu jako kritické.
- Přechody tloušťky stěny určete jemně, abyste zabránili koncentraci napětí při prudkých změnách.
- Definujte drsnost povrchu pouze tam, kde je to důležité, jako jsou těsnicí plochy a sedla ložisek.
- Uveďte metodu kontroly vnitřní integrity, jako je testování těsnosti nebo krájení vzorků.
- Uveďte očekávaný objem výroby a roční prognózu, aby dodavatel mohl plánovat nástroje a kapacitu.
- Před uvolněním nástrojů se dohodněte na plánu kontroly prvního článku a kritériích přijetí.
Časté chyby, kterým je třeba se vyhnout
- Utažení každé tolerance na stejnou hodnotu, což zvyšuje náklady bez zlepšení funkce.
- Ignorování únavových zatížení při návrhu a kontrola pouze statické pevnosti.
- Volbu procesu ponechat otevřenou, aniž by dodavatel zadal požadavky na výkon.
Co hledat u dodavatele přesného hliníku
Znalost procesu je pouze částí obrazu. Dodavatel vyrábějící přesné hliníkové komponenty pro náročná průmyslová odvětví by měl být schopen prokázat kontrolu v celém řetězci od předvalku až po hotový díl. Níže uvedený kontrolní seznam pomáhá kupujícím vyhodnotit schopnosti před tím, než se zapojí do projektu.
- Zkušenosti s vytlačováním za studena a CNC obráběním jako integrovaným pracovním postupem spíše než samostatnými subdodavatelskými kroky.
- Schopnost dokumentované kontroly, včetně měření rozměrů, povrchových kontrol a testování vnitřní integrity.
- Procesy čištění a povrchové úpravy vhodné pro utěsněné nebo svařované sestavy.
- Ochota zkontrolovat výkresy, navrhnout úpravy návrhu a podporovat vlastní programy OEM i ODM.
- Přehledné záznamy řízení procesu, které ukazují, jak je udržována konzistence dávek během dlouhých výrobních sérií.
Závěr: Přizpůsobení procesu výkonnostnímu cíli
Pro přesné díly, které musí zůstat husté, rozměrově stálé a odolné proti únavě po dlouhou životnost, nabízí vytlačování za studena konstrukční výhody, kterým se tlakové lití jen těžko vyrovná. Tlakové lití si stále zasluhuje své místo v jednodušších, méně namáhaných a velkoobjemových aplikacích, kde jeho rychlost a ekonomika nástrojů dává smysl. Nejlepší rozhodnutí začíná funkcí součásti spíše než názvem procesu.
Pokud váš další projekt zahrnuje kryty senzorů, struktury robotů nebo součásti dronů, sdílejte nákresy a požadavky na výkon co nejdříve. Podrobný přehled geometrie, zatížení a potřeb těsnění ukáže, která trasa vyhovuje, a ověření vzorku to potvrdí před zahájením plné výroby.
Často kladené otázky
Q1: Je vytlačování za studena vždy dražší než tlakové lití?
Ne nutně. Vytlačování za studena obvykle vyžaduje vyšší počáteční náklady na nástroje a nastavení, ale může snížit celkové náklady, když je zlikvidováno méně dílů, je potřeba méně obráběcích kroků a návratnost na poli klesá. Porovnání celkových nákladů na vlastnictví poskytuje přesnější obrázek než samotné srovnávání jednotkových cen.
Q2: Mohou být hliníkové díly lité pod tlakem použity v utěsněných nebo vodotěsných pouzdrech?
Ano, při správném návrhu, řízení procesu a testování těsnosti. Vnitřní pórovitost v tlustších částech však může vytvářet cesty netěsností, které je obtížné vizuálně detekovat. U pouzder s přísnými požadavky na těsnění toto riziko často snižuje hustý základní materiál a zlepšuje konzistenci.
Otázka 3: Proč je důležitá odolnost proti únavě u dílů robotů a dronů?
Tyto části jsou vystaveny opakovanému zatížení během pohybu a vibrací. Únavové trhliny obvykle začínají při malých defektech nebo koncentracích napětí a rostou pomalu v průběhu mnoha cyklů. Hustá, směrově uspořádaná struktura zrna pomáhá oddálit iniciaci trhlin, což prodlužuje životnost při nepřetržitém pohybu.
Q4: Jaké tolerance může dosáhnout vytlačování za studena u kritických prvků?
U mnoha tvarovaných prvků jsou dosažitelné tolerance kolem 0,05 mm nebo lepší, v závislosti na geometrii, materiálu a stavu nástroje. Finální obrábění může vylepšit prvky, které vyžadují ještě přísnější kontrolu. Včasná diskuse s dodavatelem pomáhá nastavit realistické tolerance pro každý prvek.
Q5: Jak se rozhodnu, který proces specifikovat pro nový design?
Začněte sepsáním funkčních požadavků: zatížení, těsnění, svařování, přenos tepla a očekávaný objem. Pokud je součást strukturální, utěsněná nebo kritická z hlediska únavy, zaslouží si vytlačování za studena seriózní hodnocení. Pokud je součást jednoduchá, nekritická a vyrábí se ve velmi velkém objemu s velkorysými tolerancemi, tlakové lití může být ekonomičtější. Ukázkové testování na obou trasách může potvrdit volbu.

-
Tel číslo
+86-0572-2210226Telefonní číslo
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Budova B, Innovation and Entrepreneurship Industrial Park, č. 288, Yansan Road, Huzhou City, provincie Zhejiang, ČínaQrCode
-
Rychlé odkazy
Domů Produkty O nás Schopnosti Průmyslová odvětví Novinky Kontaktujte nás -
Prozkoumat
Hliníkový Kryt Fotoaparátu Vozidla Vytlačování hliníku za studena Hliníkové díly kování za studena -
neváhejte nás kontaktovat