
Novinky z oboru
 Oct 01, 2026
 Zveřejněno správcem
Proč hliníkové kryty rozhodují o tom, zda váš automobilový senzor přežije silnici
Proč je pouzdro senzoru technickým rozhodnutím, nikoli detailem obalu
Modul kamery, který vychýlí dva pixely, radarová jednotka, která se přehřívá na letní dálnici, kryt LiDAR, který se po tlakovém mytí zamlží: to nejsou poruchy senzoru. Jsou to poruchy bydlení. V době, kdy platforma vozidla dosáhne ověření, má kryt již pevně stanovenou tepelnou cestu, optický údaj, integritu těsnění a rozpočet na korozi na příštích patnáct let.
Moderní vozidla mají rostoucí populaci senzorů. Kamera, radar, LiDAR, ultrazvuk a jednotky pro snímání prostředí kladou různé požadavky na kryt, který je chrání. Optický senzor se stará o rovinnost a rovnoběžnost. Radarový modul se stará o rozměrovou stabilitu v závislosti na teplotě. Jednotka LiDAR se stará o odvod tepla z malého horkého balení. Všechny se starají o vlhkost, prach, sůl a vibrace.
Hliník se stal výchozí odpovědí pro většinu těchto skříní, a to z dobrého důvodu. Nabízí poměr pevnosti k hmotnosti, kterému se ocel nemůže vyrovnat, tepelnou vodivost v rozsahu 200 až 230 W/m·K, přirozenou odolnost proti korozi díky pasivní oxidové vrstvě a plnou kompatibilitu s eloxováním, práškovým lakováním a laserovým svařováním. Zajímavá inženýrská práce není ve výběru hliníku. Je to ve výběru které hliník, vyrobený které způsobem, držel se které tolerance.
Tato příručka pracuje se šesti faktory výběru v pořadí, v jakém se obvykle objevují ve skutečném programu: materiál, tolerance a lícování, tepelné řízení, ochrana proti vniknutí, povrchová úprava a dodavatelský řetězec. Každá část obsahuje otázky, které stojí za to položit výrobnímu partnerovi před řezáním nástrojů.
Základní kompromis
Každé rozhodnutí o pouzdru obchoduje hmotnost s tuhostí, toleranci vůči ceně a tepelný výkon s vyrobitelností. Neexistuje žádná univerzálně správná specifikace, pouze specifikace, která odpovídá režimům poruch snímače.
Faktor 1: Výběr materiálu napříč spektrem hliníkových slitin
Slitina určuje pevnost, tepelnou vodivost, korozní chování, svařitelnost a jak dobře bude povrch eloxovat. Špatná volba se později projeví jako svlečené nitě, horké místo, které se nikdy nerozptýlí, nebo povrch, který se po nanesení skvrny.
| Slitina | Typický profil nemovitosti | Nejvhodnější pro pouzdra snímačů |
|---|---|---|
| Al1070 | Vysoká čistota, velmi vysoká tepelná vodivost, vynikající laserová svařitelnost | Hermeticky uzavřená pouzdra, tepelně kritické moduly |
| 6061 | Dobrá pevnost, vynikající odolnost proti korozi, svařitelný | Konstrukční pouzdra, montážní konzoly |
| 6063 | Vynikající vytlačitelnost, hladký povrch | Komplexní profily, integrovaná tělesa chladičů |
| 7075 | Velmi vysoká pevnost, odolná proti únavě | Držáky pro vysoké zatížení a vibrace |
Jak zúžit výběr
- Rozsah provozních teplot a špičkové tepelné zatížení
- Požadavky na dráhu mechanického zatížení a upevňovací prvky
- Způsob těsnění, zejména pokud se plánuje svařování laserem
- Požadavky na povrchovou úpravu a nátěr
- Dostupnost v požadované formě protlačování nebo kování
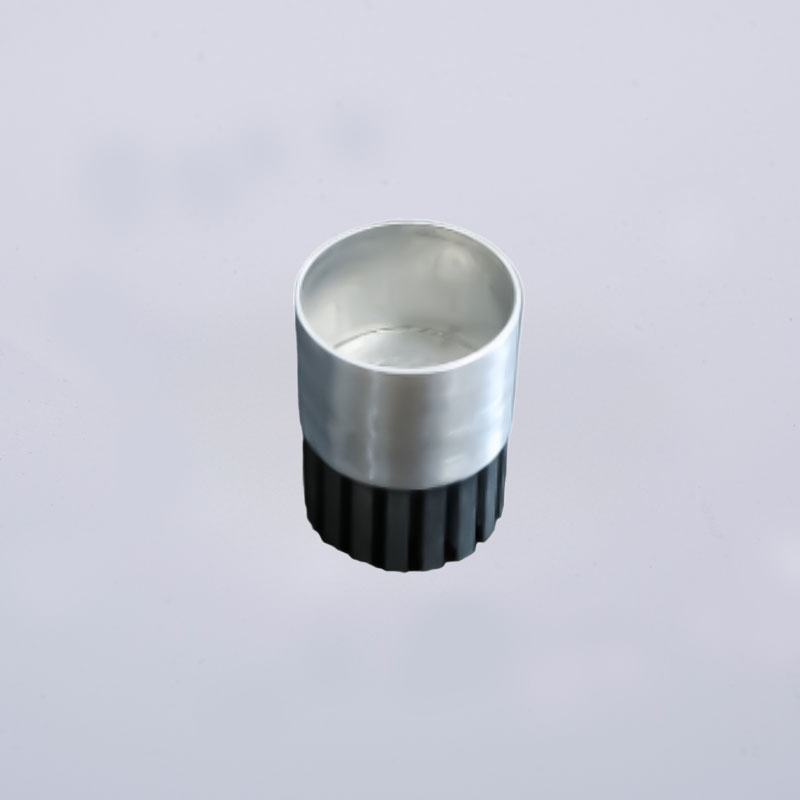
Pro tepelně kritická a hermeticky uzavřená pouzdra senzorů jsou často specifikovány vysoce čisté slitiny, jako je Al1070, protože kombinují šíření tepla se spolehlivým laserovým svařováním. U konstrukčních konzol, které také fungují jako chladiče, 6061 nebo 6063 obvykle poskytuje lepší rovnováhu mezi náklady a obrobitelností. Vibrační montážní body tlačí směrem k 7075.
Faktor 2: Rozměrová tolerance a přizpůsobení
Pouzdro snímače provádí dvě přesné práce najednou. Lokalizuje optické nebo elektromagnetické komponenty vůči sobě navzájem a uzavírá těsnění proti okolnímu prostředí. Obě práce jsou problémy s tolerancí.
| Třída funkcí | Typický požadavek | Proces, který to přináší |
|---|---|---|
| Obecné rozměry | plus nebo mínus 0,1 mm | Vytlačování za studena nebo lití pod tlakem |
| Kritické rysy | plus nebo mínus 0,02 mm | CNC dokončování po tvarování |
| Optické montážní plochy | Rovinnost a rovnoběžnost v rozsahu mikronů | Přesné CNC s ověřením CMM |
Proč proces tvarování nastavuje strop
Vytlačování za studena vytváří téměř čisté tvary s dobrou rozměrovou přesností a hustou strukturou zrna. CNC obrábění pak přináší kritické vlastnosti do konečné tolerance bez narušení celkové geometrie. Tato kombinace umožňuje, aby pouzdro bylo konstrukčně zdravé a zároveň opticky přesné.
Ověření je součástí specifikace
- Kontrola souřadnicového měřicího stroje pro vztažný bod a polohu
- Optické komparátory pro kontrolu profilu
- Profilometrie povrchu pro rovinnost a drsnost
- Dokumentované záznamy o kontrole stability PPM
Praktické pravidlo
Pevné tolerance specifikujte pouze tam, kde je snímač skutečně potřebuje. Každý mikron extra přesnosti zvyšuje čas obrábění a čas obrábění je nejkontrolovatelnější nákladovou pákou v programu.
Faktor 3: Odvod tepla a tepelné řízení
Kamera, radar a moduly LiDAR generují teplo nepřetržitě během provozu. Nárůst teploty snižuje přesnost, urychluje stárnutí součástí a zavádí teplotní drift, který žádná kalibrační rutina nemůže plně kompenzovat. Skříň je primárním výměníkem tepla.
Principy tepelného návrhu
- Maximalizujte vnější povrchovou plochu pro konvekci
- Udržujte nepřerušovanou cestu tepla od zdroje k vnější stěně
- Vyvarujte se vnitřní poréznosti, která působí jako tepelná bariéra
- Přizpůsobte geometrii a orientaci ploutve směru proudění vzduchu
- Volte povrchové úpravy, které neizolují pouzdro
Vliv procesu na tepelný výkon
Studená extruze vytváří hustou strukturu v podstatě bez pórů. Protože teplo musí procházet pevným kovem, eliminace poréznosti zachovává nepřerušenou tepelnou cestu. Při srovnávacích testech prokázala za studena extrudovaná hliníková pouzdra tepelný výkon až 2,36krát lepší než ekvivalentní tlakově litá pouzdra, především proto, že tlakové lití zavádí poréznost plynu, která přerušuje vedení.
| Funkce designu | Tepelný přínos |
|---|---|
| Integrovaná žebra chladiče | Zvětšuje konvekční povrch |
| Tepelné podložky nebo výplně mezer | Uzavře vzduchové mezery mezi komponentem a stěnou |
| Montážní plocha podvozku | Poskytuje sekundární vodicí cestu |
| Tenké, vodivé povlaky | Zachovává přenos tepla na povrchu |
Faktor 4: Ochrana proti vniknutí a strategie těsnění
Vnější senzor vidí déšť, postřik vozovky, prach, sůl a opakované cyklování teploty. Ochrana proti vniknutí je to, co udržuje interiér suchý a čistý po celou dobu životnosti vozidla.
| Hodnocení | Úroveň ochrany | Typická poloha snímače |
|---|---|---|
| IP67 | Prachotěsný, chráněný proti dočasnému ponoření | Radarové a kamerové jednotky namontované na těle |
| IP68 | Prachotěsný, chráněný proti trvalému ponoření | Nízko namontované nebo odkryté moduly |
| IP69K | Chráněno proti vysokotlakému mytí při vysoké teplotě | Senzory pro užitková vozidla a mimo dálnici |
Způsoby těsnění a požadavky na jejich pouzdro
- Drážky pro O-kroužky: vyžadují přesné rozměry drážek a hladké těsnicí plochy
- Těsnící kanály: potřebují konzistentní hloubku kanálu a povrchovou úpravu
- Laserové svařování: vyžaduje svařitelnou, vysoce čistou slitinu a čisté styčné plochy
- Ultrazvukové svařování: závisí na řízených energetických ředitelích a materiálové konzistenci
- Lepení: citlivé na povrchovou kontaminaci a drsnost
Tlaková těsnost začíná u materiálu. Struktura bez pórů nemá zpočátku žádnou únikovou cestu, a proto je pro utěsněná pouzdra snímačů často specifikována extruze za studena. Ultrazvukové čištění před těsněním nebo lepením odstraňuje oleje a částice, které by jinak vytvořily kanál nebo slabou linii spoje.
Pečetící vhled
Většina úniků z pole se vrací zpět do rozhraní, nikoli do sypkého materiálu. Geometrie drážek, drsnost povrchu a čistota si zaslouží stejnou pozornost jako specifikace slitiny.
Faktor 5: Povrchová úprava a odolnost proti korozi
Vnější kryty čelí solné mlze, silničním chemikáliím, ultrafialovému záření a tepelnému cyklování. Povrchová úprava zajišťuje odolnost proti korozi, odolnost proti opotřebení a kvalitu vzhledu, kterou nyní moduly viditelného senzoru vyžadují.
| Léčba | Charakteristika | Kdy specifikovat |
|---|---|---|
| Eloxování | Silná tvrdá oxidová vrstva, vynikající odolnost proti korozi, barevné možnosti | Vnější kryty vyžadují odolnost a vzhled |
| Práškové lakování | Odolný silný povrch, široký rozsah barev, dobrá ochrana proti korozi | Viditelné kryty a držáky |
| Konverzní nátěr | Tenké, vodivé, dobré pro uzemnění | Rozhraní vyžadující elektrickou kontinuitu |
| Laserové značení | Trvalá identifikace a sledovatelnost | Číslování dílů a sledování šarží |
Výběrová kritéria
- Závažnost expozice životního prostředí a předpokládaná životnost
- Požadavky na vzhled a barvu
- Potřeba elektrické vodivosti nebo izolace
- Dostupnost nákladů a procesů
Na povrchové úpravě před nátěrem záleží více, než většina týmů očekává. Nižší drsnost zlepšuje přilnavost nátěru a vytváří jednotnější konečný vzhled. Vytlačování za studena poskytuje vynikající povrch ve tvaru, který snižuje potřebnou přípravu před eloxováním nebo práškovým lakováním.
Faktor 6: Doba dodání, kapacita a spolehlivost dodavatelského řetězce
Vývojové cykly automobilů jsou komprimované. Pouzdro, které přijde pozdě, zpozdí ověření, PPAP a zahájení výroby, bez ohledu na to, jak dobře je vyrobeno.
Kam vlastně jde dodací lhůta
- Návrh a výroba nástrojů
- Vzorkování a schválení prvního článku
- Plánování výroby a nákup materiálu
- Fronta na povrchovou úpravu
- Kontrola, balení a expedice
Otázky ohledně kapacity, které stojí za to se zeptat
- Kolik vytlačovacích linek je k dispozici a v jakém tonážním rozsahu
- Jaká je roční kapacita jednotky
- Je CNC obrábění prováděno doma
- Jsou eloxování a práškové lakování prováděné v domě
- Může dodavatel škálovat od prototypu až po sériovou výrobu bez rekvalifikace
Vertikální integrace je nejsilnějším ukazatelem spolehlivosti rozvrhu. Když je vytlačování, vytlačování za studena, CNC obrábění a povrchová úprava pod jednou střechou, předávání zmizí, smyčky zpětné vazby kvality se zkrátí a plán se zastaví v závislosti na frontách třetích stran. Dlouhodobá partnerství pro příslušenství z plastu a nerezové oceli dále zjednodušují získávání kompletní sestavy senzoru.
Přehled dodavatelského řetězce
Požádejte o čísla kapacity, nikoli o nároky na kapacitu. Roční jednotkový výkon, počet linek a tonážní rozsah jsou ověřitelné. Obecná prohlášení o tom, že jste výrobcem kompletních služeb, nejsou.
Kontrolní seznam pro výběr pro vlastní hliníková pouzdra senzoru
| Faktor | Otázka k položení | Jak vypadá dobro |
|---|---|---|
| Materiál | Která slitina vyvažuje tepelné, mechanické a korozní potřeby? | Vysoce čistá slitina pro tepelné a svařování, 6061 nebo 6063 pro konstrukční |
| Tolerance | Jaké tolerance vyžaduje optické vyrovnání a těsnění? | 0,1 mm obecně, 0,02 mm na kritických prvcích |
| Termální | Jaká je tepelná zátěž a požadovaná tepelná cesta? | Husté, pore-free wall with integrated fins |
| Hodnocení IP | Jaké hodnocení a způsob těsnění platí? | Materiál bez pórů, čistá rozhraní, ověřený svar nebo těsnění |
| Povrch | Jaká expozice a vzhled jsou vyžadovány? | Eloxování or powder coating matched to environment |
| Dodací lhůta | Jaká je časová osa od zmrazení návrhu po SOP? | Integrované vytlačování, CNC a dokončovací kapacita |
| Kvalita | Jaký cíl PPM a dokumentace jsou vyžadovány? | Dokumentovaná kontrola, data CMM, konzistentní PPM |
Hliníkové vytlačování za studena vs tlakové lití pro pouzdra snímačů
Toto srovnání se objevuje téměř v každém programu pouzdra snímače a odpověď závisí na tom, na kterém režimu poruchy nejvíce záleží.
| Atribut | Vytlačování za studena | Odlévání pod tlakem |
|---|---|---|
| Vnitřní pórovitost | V podstatě bez pórů | Běžná je pórovitost plynu |
| Termální path | Bez přerušení, až 2,36krát lepší ve srovnávacích testech | Přerušené póry a inkluzemi |
| Tlaková těsnost | Skvělé, žádné únikové cesty | V některých případech vyžaduje impregnaci nebo utěsnění |
| Rozměrová přesnost | Dobře tvarovaný, vynikající po CNC | Dobré pro složitou geometrii |
| Nejlépe sedí | Utěsněná pouzdra snímačů kritických z hlediska teploty | Komplexní tenkostěnné geometrie s nižší tepelnou náročností |
Tam, kde musí být senzor hermeticky uzavřen nebo musí propouštět značné teplo, má vytlačování za studena strukturální výhodu, kterou žádný následný proces nemůže plně obnovit. Tam, kde dominuje složitost geometrie a tepelné zatížení je mírné, tlakové lití zůstává konkurenceschopné.
Často kladené otázky
Q1: Která hliníková slitina je nejlepší pro pouzdro automobilového senzoru?
Neexistuje jediná nejlepší slitina. Vysoce čisté slitiny, jako je Al1070, jsou vhodné pro tepelně kritická a laserem svařovaná pouzdra. 6061 a 6063 jsou vhodné pro konstrukční pouzdra a složité extrudované profily. 7075 je vhodný pro montáže s vysokým zatížením nebo kritickými vibracemi. Správná volba vyplývá z provozní teploty, mechanického zatížení, způsobu těsnění a požadavků na povrchovou úpravu.
Q2: Jaké tolerance lze reálně dosáhnout na krytu snímače?
Obecné rozměry se po vytlačování za studena nebo lití pod tlakem typicky drží kolem 0,1 mm. Kritické rysy mohou dosáhnout asi 0,02 mm s CNC dokončováním. Optické montážní povrchy často vyžadují rovinnost a rovnoběžnost v rozsahu mikronů, ověřené inspekcí CMM.
Q3: Proč vytlačování za studena překonává tlakové lití tepelně?
Tlakové lití vnáší do kovu poréznost plynu. Pórovitost přerušuje dráhu vedení a vytváří místní horká místa. Studená extruze vytváří hustou strukturu v podstatě bez pórů, takže teplo prochází pevným kovem. Srovnávací testy prokázaly až 2,36krát lepší tepelný výkon pro pouzdra extrudovaná za studena.
Otázka 4: Na jaké hodnocení IP by se měl zaměřit vnější kryt automobilového senzoru?
IP67 je běžné pro radarové a kamerové jednotky namontované na těle. IP68 platí pro nízko namontované nebo trvale vystavené moduly. IP69K je specifikováno tam, kde dochází k vysokotlakému mytí při vysoké teplotě, jako jsou užitková vozidla a aplikace mimo dálnice.
Q5: Ovlivňuje povrchová úprava odvod tepla?
Ano. Silné izolační nátěry zvyšují tepelný odpor na povrchu. Eloxovací a konverzní povlaky jsou obecně dostatečně tenké, aby zachovaly přenos tepla, zatímco silné vrstvy práškového lakování je třeba hodnotit podle tepelného rozpočtu.
Otázka 6: Jak lze zkrátit dobu přípravy nového programu pouzdra snímače?
Vyberte si dodavatele s integrovaným vytlačováním, vytlačováním za studena, CNC obráběním a povrchovou úpravou. Vnitropodnikové řízení procesů odstraňuje fronty třetích stran, zkracuje vzorkovací smyčku a snižuje riziko skluzu plánu mezi kroky procesu.
Q7: Co by mělo být součástí žádosti o cenovou nabídku?
Poskytujte 3D modely a 2D výkresy s výchozí strategií, preferenčními slitinami nebo požadavky na výkon, metodu těsnění, cíl pro hodnocení IP, specifikaci povrchové úpravy, roční objem a požadované milníky dodávek. Zpětná vazba DFM ve fázi nabídky často brání pozdějším změnám nástrojů.
Specifikace správného krytu začíná správnými otázkami
Pouzdro snímače je tepelné zařízení, přesný přípravek, těsnění a korozní bariéra zároveň. Každý z výše uvedených šesti faktorů se může stát limitujícím v závislosti na aplikaci. Týmy, kterým se to podaří, bývají ty, které nejprve definují režimy selhání, poté specifikují materiál, toleranci, tepelný design, těsnění, povrchovou úpravu a dodavatelský řetězec proti těmto režimům selhání.
Při hodnocení výrobního partnera hledejte spíše integrované procesní schopnosti než katalog. Extruze, extruze za studena, CNC obrábění, ultrazvukové čištění, povrchová úprava a kompletní kontrola pod jednou střechou je to, co promění specifikaci v opakovatelnou součást. Stejná integrace je to, co dělá hliníkové díly vytlačované za studena použitelné pro utěsněné a tepelně kritické kryty snímačů ve výrobním objemu.
Odešlete výkresy a požadavky na výkon včas. Zpětná vazba DFM ve fázi nabídky je mnohem levnější než výměna nástrojů po prvním článku.

-
Tel číslo
+86-0572-2210226Telefonní číslo
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Budova B, Innovation and Entrepreneurship Industrial Park, č. 288, Yansan Road, Huzhou City, provincie Zhejiang, ČínaQrCode
-
Rychlé odkazy
Domů Produkty O nás Schopnosti Průmyslová odvětví Novinky Kontaktujte nás -
Prozkoumat
Hliníkový Kryt Fotoaparátu Vozidla Vytlačování hliníku za studena Hliníkové díly kování za studena -
neváhejte nás kontaktovat